


产品使用说明
一、概述
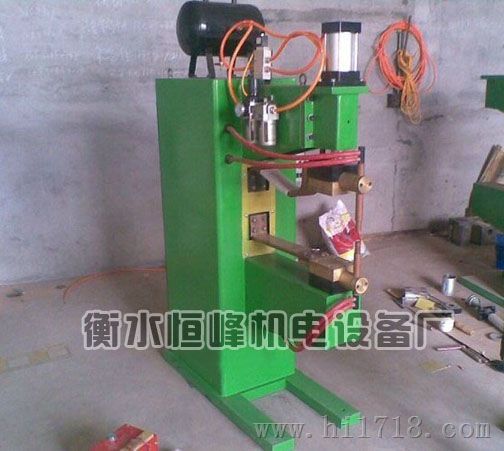
本焊机为气动加压方式具有自动控制功能的半自动焊接设备,电的压力大小和工作行程范围可以在设定范围内随意调节。主要适用于各种薄板结构工件的点焊和凸焊,广泛地用于汽车部件、摩托车部件、钢制暖气片换散热器、太阳能热水器、金属包装容器、钢制保险柜文件柜、金属丝网过滤器材等制造行业,焊接的焊点可以有的焊接机械强度,随机配备、高性的KD3-160B型微机点凸焊控制器,它可以实现压紧、焊接、维持、休止四个焊接程序过程,根据工作需要可以选择单点点焊和循环连续点焊。与同类产品相比,它具有操作简单直观、输出功率大、焊接速度快、设备故障率低等显著优点,能够满足用户的各种焊接需要。
二、主要技术参数(表格1)
项目 | 单位 | 数 据 | |||||
额定容量 | 千伏安 | 25 | 40 | 75 | 100 | 150 | |
额定负载持续率 | % | 20 | 20 | 20 | 20 | 20 | |
初级电压 | 伏 | 380±10% | 380±10% | 380±10% | 380±10% | 380±10% | |
额定焊接厚度 | 毫米 | 1.5+1.5 | 2.0+2.0 | 3.0+3.0 | 4.0+4.0 | 5.0+5.0 | |
焊接厚度 | 毫米 | 2.0+2.0 | 3.0+3.0 | 4.0+4.0 | 5.0+5.0 | 6.0+6.0 | |
次级电压 | 伏 | 3.3-5.2 | 4.3-6.6 | 4.3-7.3 | 4.5-7.6 | 7.0-11.5 | |
次级调节级数 | 级 | 8 | 8 | 8 | 8 | 8 | |
电压力 | 千克力 | >200 | >200 | >300 | >500 | >800 | |
电行程 | 毫米 | >60 | >60 | >60 | >60 | >60 | |
电外伸距离 | 毫米 | >350 | >400 | >450 | >500 | >600 | |
冷却水消耗量 | 升/小时 | 250 | 300 | 350 | 400 | 600 | |
快焊接速度 | 次/分 | 90 | 75 | 60 | 45 | 30 | |
参考质量 | 公斤 | 220 | 260 | 380 | 410 | 460 | |
三、结构概述
1、焊接变压器
根据不同的工件,焊机内部装有额定容量从25KVA-150KVA不同的焊接变压器。该变压器线圈采用盘式线圈结构,初级线圈由4-6个盘式线圈组成,通过外连接的接触组可以改变线圈的并联或串联方式,从而获得8种不同的输出电压,具体到每个规格的变压器有不同的技术参数,参见下面表格2。次级线圈采用二至三片紫铜板外敷一圈通水冷却水管和汇流板组成,汇流板的作用是连接次级线圈,同时与输出电软铜带的连接,汇流板一般也设计上了通水冷却装置。
表格2:点凸焊机的插把位置及输出空载电压值
级数 | 插头位置 | 次级空载电压(伏) | ||||||
Ⅰ | Ⅱ | Ⅲ | DNK-25 | DNK-40 | DNK-75 | DNK-100 | DNK-150 | |
1 | 2 | 2 | 2 | 3.28 | 4.32 | 4.32 | 4.50 | 7.04 |
2 | 1 | 3.45 | 4.58 | 4.63 | 4.75 | 7.45 | ||
3 | 2 | 1 | 3.62 | 4.75 | 4.87 | 5.05 | 7.91 | |
4 | 1 | 3.84 | 5.07 | 5.28 | 5.45 | 8.44 | ||
5 | 2 | 2 | 1 | 4.17 | 5.42 | 5.59 | 5.85 | 9.05 |
6 | 1 | 4.47 | 5.85 | 6.13 | 6.35 | 9.74 | ||
7 | 2 | 1 | 4.75 | 6.13 | 6.55 | 6.90 | 10.5 | |
8 | 1 | 5.13 | 6.55 | 7.30 | 7.60 | 11.5 | ||
为了焊机的产品性,有些焊机已经取消了接触组和插把,而把焊接变压器直接接成第七档(或档第八档),输出电压的调节是依靠KD3-160B微机点凸焊控制器的焊接能量旋钮来实现无级连续调整的。
2、上、下电及其支承机构
上下两个焊接电分别装于电臂上,当需要焊接时,上电在气缸的作用下向下作直线垂直运动,压紧工件后进行施焊。由于焊接的工件结构不同,焊接电的尺寸形状也会相应地进行改变。
电头与电握杆的连接部分需要导电良好,以减少热量的产生,电握杆也需要通水进行冷却。
3、气动加压装置
本焊机的气动加压装置上由空气压缩机(用户自备)、气源处理元件、电磁换向阀、流量控制阀、工作气缸等几部分组成。
空气压缩机为气源的供给设备,由用户根据需要自行购置,一般选择低压0.2-1.0Mpa的滑片式空气压缩机,它具有体积小、重量轻、噪声低、维修量小、寿命长等特点。
可用于本焊机的几种空气压缩机产品技术参数如下:
表格3:HP系列滑片式空气压缩机技术参数
型号 | HP0.15/7 | HP0.3/7 | HP0.5/7 | HP0.8/7 | HP1.0/7 |
排气口径(m) | 3/8 | 1/2 | 1/2 | 3/4 | 3/4 |
公称排气量(m3/min) | 0.15 | 0.3 | 0.5 | 0.8 | 1.0 |
排气压力(Mpa) | 0.7 | 0.7 | 0.7 | 0.7 | 0.7 |
电源电压(V) | 220/380 | 380 | 380 | 380 | 380 |
电机功率(KW) | 1.5 | 3 | 4 | 5.5 | 7.5 |
油容量(L) | 2.5 | 3.4 | 3.4 | 3.4 | 3.9 |
噪声(dB(A)) | 70 | 72 | 74 | 76 | 76 |
整机重量(Kg) | 54 | 100 | 120 | 150 | 161 |
关于空气压缩机的安装及使用说明,请参考相关产品的技术资料。安装时须考虑周围空气清洁、湿度小,以吸入空气的质量,同时严格遵守限制噪声的规定,如有要可采用隔音箱隔离噪声。
气源处理装置由过滤减压油雾三联体或二联体组件组成。其作用是:1.过滤空气中的杂质和水分,过滤器有自动排水和人工排水两种排水方式,焊机会根据库存材料进行配备,对于人工排水的分水过滤器要定期进行排水,自动排水的会在压缩机开关机时自动排水,不管何种排水方式,当过滤器中水位接近滤芯时,要进行排水工作,以过滤器的分水过滤效果;2.减压器的作用是将空气压缩机送来的气体调至所需的气缸电压力,并保持在气缸工作时压力稳定不变化,电压力与减压器压力表读数对应关系如下表4所示;3.油雾器的作用是把稳定压力的气体中加入一些雾化的机油,顺着气线回路送到电磁换向阀和气缸,从而起到对电磁换向阀和气缸的润滑作用。机油一般选择22号汽轮机油或汽车摩托车用的4T润滑油,气体雾化滴油量的调节是依靠油雾器上端一个调整旋钮来实现的,滴油量太小起不到应有的润滑作用,滴油量太大又会加快润滑油的损耗,同时也会污染周围环境。
表格4:气缸压力与焊接电压力对照表
电压力 | 使用空气压力Mpa(kgf/cm2) | |||||
缸径(mm) | 0.3(3.1) | 0.4(4.1) | 0.5(5.1) | 0.6(6.1) | 0.7(7.1) | |
50 | 29.5 | 39.3 | 49.1 | 58.5 | 68.5 | |
63 | 46.8 | 62.5 | 78 | 93.5 | 109 | |
80 | 75.5 | 101 | 126 | 151 | 176 | |
100 | 118 | 157 | 197 | 236 | 275 | |
125 | 184 | 246 | 308 | 368 | 430 | |
上述表中电压力为理论值的50%,实际出力有可能大于此表数值,此表格适用气缸速度为50-500mm/s的范围内,供设计工艺时参考。
流量控制阀:在气动系统回路中用来控制气缸运动速度,使用过程中通过调节旋钮来调节压缩空气流量,以调节气缸动作速度的快慢。在实际使用中要根据回路对截面积的要求来选择流量阀的通径。安装时流量控制阀应设在气缸接口附近,这样才能更好地正常工作。本焊机使用的是单向节流阀,只对气缸下压的速度进行调节。
电磁控制换向阀:电磁控制换向阀的作用是通过电信号改变气缸的动作方向,本机采用的是二位五通先导型的单线圈电磁阀,其主要特点为换向速度快、耗电少、噪音低。为减少焊机工作时的噪声,在电磁阀的两个排气孔上都安装了减噪的消声器。
工作气缸:工作气缸是气动元件的执行元件,它的作用是把气压转换为直线运动,并且把压力加到焊机的上电上,从而起到压紧工件的作用。本焊机采用的气缸为带缓冲功能的轻型气缸,缓冲量的调节可以调整气缸两端的缓冲调节螺丝。
4、微机点凸焊控制器
本焊机的焊接控制器采用KD3-160B型微机点凸焊控制器,它可以实现压紧、焊接、维持、休止四个基本的点凸焊焊接工艺规程,并且可以选择单循环焊接和自动连续焊接功能。压紧时间、维持时间、休止时间的调节范围可以在0.1~4秒之间调节,焊接时间可以在0.02~3.98秒之间同步调节,焊接能量可以在10%~99%之间调节,控制器具有电压自动跟踪补偿功能,因此可进一步工件的焊接质量。关于KD3-160B微机点凸焊控制器的详细操作,请参考该产品的产品使用说明书。
5、焊机机箱箱体
本焊机的机箱箱体采用钢制材料加工制造,气缸的导向装置和焊机的部件都安装固定在箱体上。气缸的导向套装置采用灰口铸铁加工制造,导向轴采用45号钢精心加工,导向套的作用是焊接压紧时产生的侧向力对气缸的活塞、活塞杆、缸体造成危害,同时不让电连接的导向轴产生径向转动。导向套和导向轴部分工作时需要加注润滑油进行润滑。